
Технические характеристики
Отдельная страница с подробной информацией о модели HIP серии I
Систематизированные медиаматериалы и технические характеристики для проверки конфигурации.
Подходит для технического анализа и маршрутизации запросов.
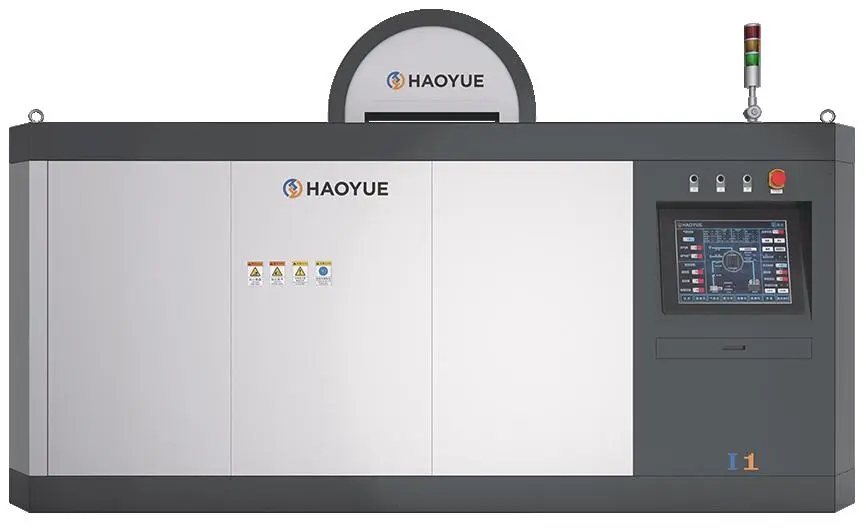
Печь для горячего изостатического прессования I2: технический обзор и маршрутизация запросов.
Информация о печи для горячего изостатического прессования серии I доступна на странице с подробным описанием, включая медиаматериалы и техническую поддержку для ознакомления с конфигурацией.
Технические характеристики
Отдельная страница с подробной информацией о модели HIP серии I
Систематизированные медиаматериалы и технические характеристики для проверки конфигурации.
Подходит для технического анализа и маршрутизации запросов.
Технический обзор
| Серия | I2 |
| Процесс | Горячее изостатическое прессование |
| Статус данных | Подробные параметры подлежат уточнению |
Обзор процесса SPS
Метод искрового плазменного спекания сочетает воздействие импульсного постоянного тока с одноосным давлением, что позволяет уплотнять порошки за минуты, а не за часы.
Засыпка порошка
Порошок загружают в электропроводящую графитовую пресс-форму, расположенную между верхним и нижним электродами-пуансонами.Материал пресс-формы: графит (стандартное исполнение) или композитный материал.
Система вакуумирования / создания атмосферы
Камеру вакуумируют или заполняют инертным газом для создания чистой среды обработки.Атмосфера: вакуум или Ar/N2
Импульсный ток + давление
Одновременно прикладываются импульсный постоянный ток и одноосное давление, что обеспечивает быстрый джоулев нагрев матрицы и образца.Скорость нагрева до ~1000 °C/мин; давление до 150 МПа
Краткосрочное удержание и уплотнение застройки
Кратковременная выдержка при максимальной температуре позволяет достичь плотности, близкой к теоретической, в процессе уплотнения, активируемого искровым или плазменным разрядом.Пиковая температура до 2500 °C; выдержка обычно исчисляется минутами, а не часами.
Быстрое охлаждение и выгрузка
Подачу тока прекращают, прессовку быстро охлаждают, а затем извлекают из пресс-формы для последующей обработки.Охлаждение в значительной степени определяется теплоемкостью кристалла и камеры.